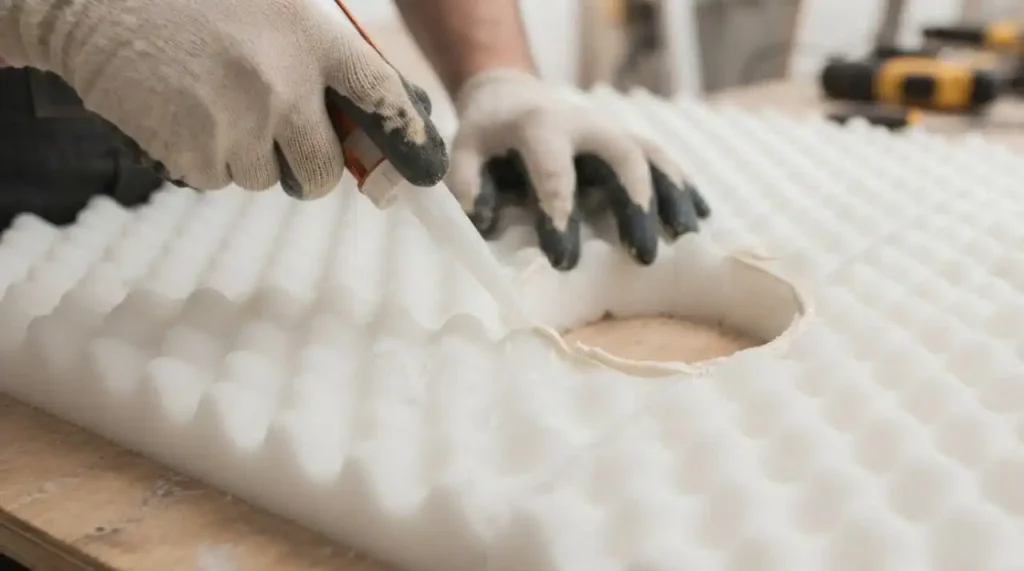
برش دقیق یونولیت شانهای در محل عبور لولههای عمودی، یکی از مراحل مهم اجرای صحیح این نوع فوم در کف ساختمان است. اگر برش اطراف لوله بیش از اندازه بزرگ باشد، بخشی از سطح یونولیت بدون تکیهگاه باقی میماند و اگر برش کوچک باشد، فوم تحت فشار قرار میگیرد یا بهدرستی در محل نصب نمیشود. رعایت اندازهگیری دقیق و استفاده از ابزار مناسب، کیفیت اجرای نهایی را افزایش میدهد.
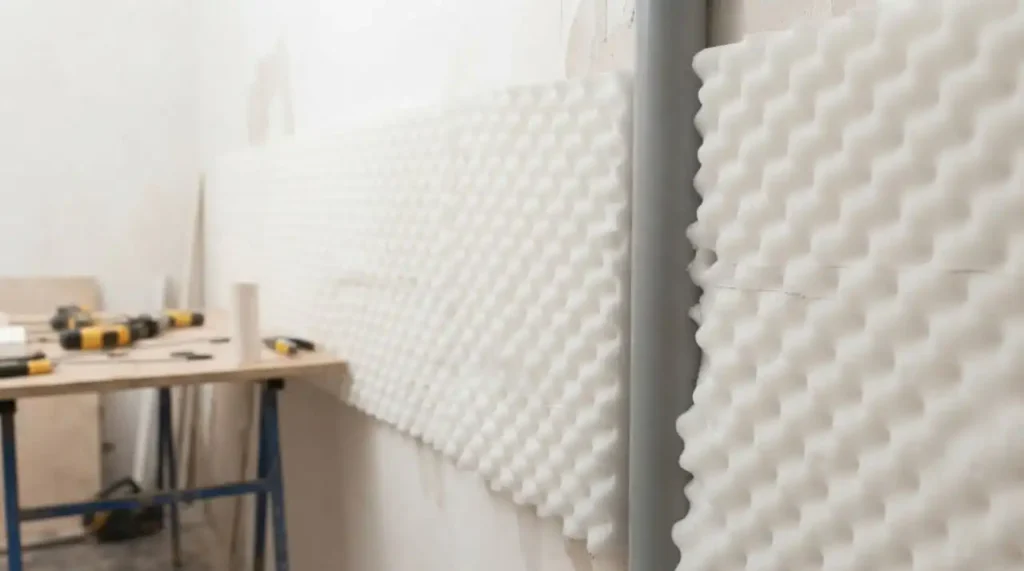
یونولیت شانهای به دلیل ساختار منظم شانهای و وجود شیارهای مشخص، برای نظمدهی و تثبیت لولهها در برخی سیستمهای تأسیسات کف استفاده میشود. هنگام رسیدن این صفحات به لولههای عمودی مانند رایزرهای تأسیساتی، لولههای آب، فاضلاب یا سایر مسیرهای عبوری، لازم است قسمت موردنظر با دقت برش داده شود.
مهمترین اصل در این فرآیند، انتقال دقیق محل لوله روی یونولیت، انتخاب قطر برش متناسب با لوله و جلوگیری از حذف بیش از حد فوم است. یک برش تمیز باید امکان قرارگیری صحیح صفحه را فراهم کند، بدون اینکه ساختار اطراف لوله بیش از اندازه تضعیف شود.
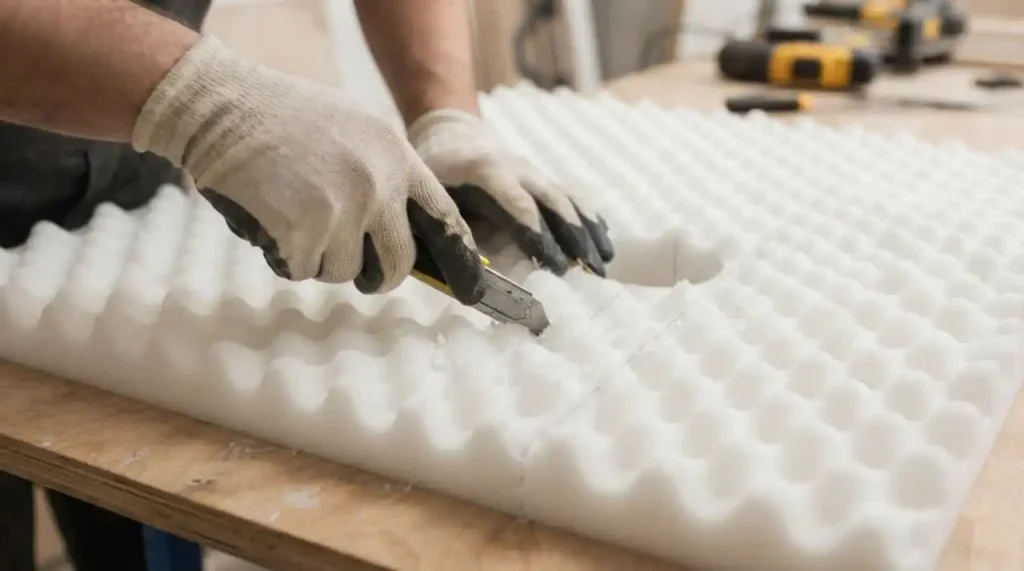
برش یونولیت شانهای در محل لوله عمودی چیست؟
برش یونولیت شانهای در محل لوله عمودی به ایجاد یک فضای کنترلشده در صفحه فوم گفته میشود تا لوله بتواند بدون فشار یا تداخل از میان آن عبور کند. اندازه این فضای خالی باید با قطر واقعی لوله و الزامات اجرایی سیستم هماهنگ باشد.
برخلاف برشهای ساده در صفحات صاف، ساختار شانهای باعث میشود محل برش روی برجستگیها و شیارهای فوم تأثیر بگذارد. به همین دلیل، تعیین موقعیت دقیق لوله پیش از شروع برش اهمیت بیشتری پیدا میکند.
اگر صفحه بهصورت نامنظم بریده شود، ممکن است شانههای اطراف محل عبور لوله شکسته شوند یا بخشی از شیارهای موردنیاز برای نگهداری لوله از بین برود. بنابراین بهتر است فقط مقدار ضروری از یونولیت حذف شود.
چرا برش دقیق یونولیت شانهای اهمیت دارد؟
حفظ یکپارچگی صفحه، نخستین دلیل اهمیت برش اصولی است. یونولیت شانهای باید تا حد امکان سطح پیوسته خود را حفظ کند تا بتواند عملکرد مورد انتظار را در سیستم کف ارائه دهد.
از طرف دیگر، فاصله نامناسب میان لوله و فوم میتواند باعث ایجاد فضای خالی غیرضروری شود. چنین فضایی ممکن است هنگام ادامه عملیات کفسازی، عایقکاری یا اجرای لایههای بعدی مشکل ایجاد کند.
اجرای تمیز اطراف لوله همچنین ظاهر کار را بهتر میکند. در پروژههایی که تعداد زیادی رایزر یا لوله عمودی وجود دارد، دقت برشها مستقیماً روی سرعت نصب و میزان پرت مصالح اثر میگذارد.
نکات مهم پیش از شروع برش
پیش از قرار دادن تیغ روی یونولیت، باید مسیر دقیق لوله مشخص شود. اندازهگیری قطر خارجی لوله از روی حدس یا اندازه اسمی آن، یکی از خطاهای رایج است.
ضخامت صفحه نیز باید بررسی شود. اگر لوله دارای عایق یا روکش باشد، قطر نهایی مجموعه اهمیت پیدا میکند و نباید تنها قطر خود لوله مبنا قرار گیرد.
سطح زیر یونولیت باید تا حد امکان صاف و عاری از قطعات تیز باشد. وجود نخاله، سنگ یا براده میتواند هنگام اندازهگیری و برش باعث جابهجایی صفحه شود.
همچنین محل نصب را از نظر وجود چند لوله در کنار یکدیگر بررسی کنید. در صورت نزدیکبودن رایزرها، ممکن است دو یا چند برش به یکدیگر برسند و ساختار صفحه ضعیف شود.
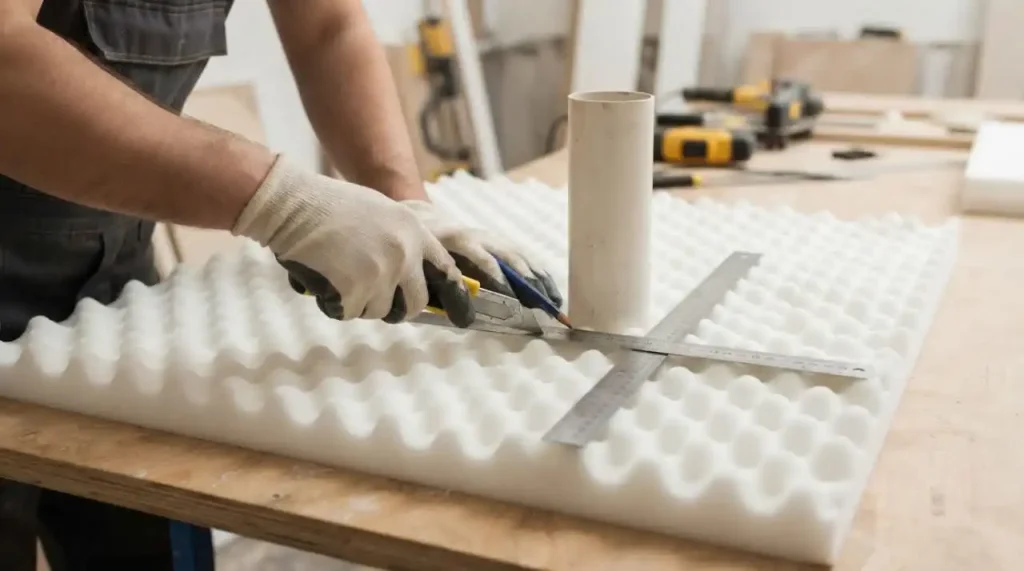
ابزار مناسب برای برش یونولیت شانهای
کاتر و تیغ تیز
برای برشهای معمولی، کاتر با تیغ تیز میتواند کنترل مناسبی ایجاد کند. تیغ کند معمولاً باعث کشیدهشدن و پارهشدن فوم میشود.
اره یا ابزار برش دندانهریز
در صفحات ضخیمتر، ابزار دندانهریز میتواند برش یکنواختتری ایجاد کند. سرعت حرکت ابزار نباید بیش از حد زیاد باشد.
ابزار برش حرارتی
در برخی کاربردها میتوان از ابزارهای حرارتی مخصوص برش فوم استفاده کرد. این روش لبه نسبتاً تمیزی ایجاد میکند، اما باید با تهویه مناسب و رعایت دستورالعمل ایمنی ابزار انجام شود.
متر، خطکش و گونیا
دقت برش از مرحله اندازهگیری شروع میشود. استفاده از متر، خطکش یا گونیا به انتقال صحیح موقعیت لوله روی صفحه کمک میکند.
نحوه برش دقیق یونولیت شانهای در محل لولههای عمودی
مرحله اول؛ محل لوله را مشخص کنید
ابتدا صفحه یونولیت شانهای را در محل واقعی نصب قرار دهید. موقعیت لوله عمودی را روی سطح صفحه علامتگذاری کنید.
برای جلوگیری از خطای اندازهگیری، بهتر است محل لوله از چند نقطه کنترل شود. این کار زمانی اهمیت بیشتری دارد که صفحه در نزدیکی دیوار یا سایر تأسیسات قرار گرفته باشد.
مرحله دوم؛ قطر خارجی را اندازه بگیرید
قطر واقعی لوله را اندازهگیری کنید. اگر لوله عایق یا روکش دارد، ضخامت آن نیز باید در اندازه نهایی لحاظ شود.
فرض کنید قطر خارجی مجموعه لوله و پوشش آن ۳۲ میلیمتر باشد. برش نباید صرفاً بر اساس قطر اسمی لوله انجام شود؛ زیرا اندازه واقعی فضای موردنیاز ممکن است متفاوت باشد.
مرحله سوم؛ مرکز برش را تعیین کنید
مرکز لوله را روی صفحه مشخص کنید. سپس با استفاده از خطکش یا شابلون، محدوده برش را ترسیم کنید.
برای لولههای دایرهای، مشخصکردن مرکز باعث میشود برش از یک سمت بیش از حد به شانههای اطراف نزدیک نشود. در صورت استفاده از ابزار دستی، علامتگذاری واضح دقت کار را افزایش میدهد.
مرحله چهارم؛ محدوده برش را کنترل کنید
پیش از بریدن، فاصله محل برش تا لبه صفحه، شیارها و برجستگیهای مجاور را بررسی کنید. اگر فضای باقیمانده بسیار کم باشد، ممکن است لازم شود نحوه قرارگیری صفحه تغییر کند.
در این مرحله نباید بدون بررسی، فضای خالی بزرگی اطراف لوله ایجاد شود. هدف، ایجاد فضای کافی برای عبور لوله و اجرای صحیح لایههای بعدی است.
مرحله پنجم؛ برش اولیه را انجام دهید
برش را با فشار کنترلشده انجام دهید. بهتر است بهجای یک برش عمیق و سریع، چند حرکت دقیق و مرحلهای داشته باشید.
تیغ باید در مسیر علامتگذاریشده حرکت کند. فشار زیاد میتواند باعث شکستن شانههای اطراف محل برش شود.
مرحله ششم؛ قطعه بریدهشده را جدا کنید
پس از تکمیل برش، قطعه داخلی را بهآرامی جدا کنید. اگر بخشی از فوم هنوز متصل است، آن قسمت را با تیغ جدا کنید و از کشیدن شدید قطعه خودداری نمایید.
کشیدن فوم ممکن است لبههای محل برش را نامنظم کند. لبه تمیز، کنترل بهتر فضای اطراف لوله را فراهم میکند.
مرحله هفتم؛ صفحه را در محل آزمایش کنید
صفحه بریدهشده را دوباره در محل نصب قرار دهید. لوله باید بدون فشار غیرضروری در فضای ایجادشده قرار بگیرد.
اگر صفحه به لوله گیر میکند، مقدار بسیار کمی از قسمت مزاحم اصلاح شود. بزرگکردن بیش از اندازه برش، راهکار مناسبی برای رفع یک خطای کوچک نیست.
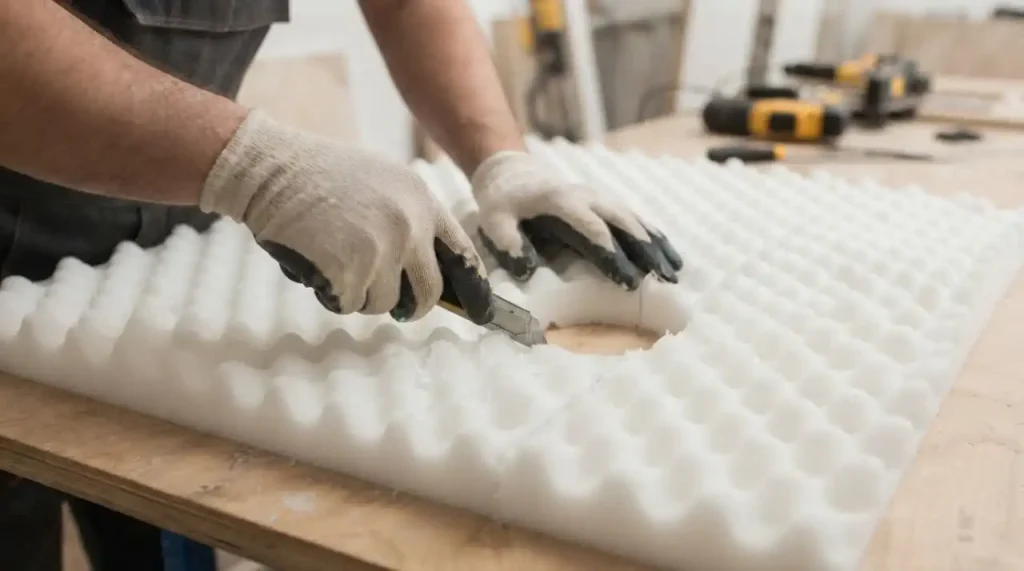
اندازه برش اطراف لوله چقدر باشد؟
برای این پرسش نمیتوان یک عدد ثابت برای تمام پروژهها ارائه کرد. اندازه مناسب به قطر لوله، وجود عایق، نوع یونولیت، شرایط نصب و جزئیات لایههای بعدی بستگی دارد.
اصل مهم این است که فضای ایجادشده فقط به اندازهای باشد که نصب و حرکت احتمالی موردنیاز سیستم را مختل نکند. در سیستمهایی که انبساط حرارتی یا حرکت نسبی لوله مطرح است، جزئیات اجرایی باید مطابق طراحی و مشخصات فنی پروژه باشد.
اگر اطراف لوله فضای بسیار زیادی ایجاد شود، سطح مؤثر یونولیت کاهش پیدا میکند. برش بسیار تنگ نیز میتواند باعث فشار مستقیم فوم به لوله یا تغییر شکل آن شود.
روشهای کاربردی برای افزایش دقت برش
استفاده از شابلون
برای پروژههایی که تعداد زیادی لوله با قطر مشابه دارند، ساخت یک شابلون ساده میتواند سرعت و یکنواختی برش را افزایش دهد. شابلون باید متناسب با اندازه واقعی قطعه و تلرانس موردنیاز پروژه ساخته شود.
علامتگذاری پشت صفحه
گاهی انتقال موقعیت لوله از پشت صفحه دقیقتر انجام میشود. این روش بهخصوص زمانی مفید است که سطح رویی دارای برجستگیهای متعدد باشد.
شمارهگذاری صفحات
اگر چند صفحه در کنار یکدیگر قرار میگیرند، شمارهگذاری آنها پیش از برش از اشتباه در محل نصب جلوگیری میکند. این روش برای پروژههای بزرگ باعث کاهش دوبارهکاری میشود.
کنترل پس از برش
هر برش باید قبل از تثبیت نهایی صفحه بررسی شود. کنترل چندثانیهای میتواند از اصلاحات پرهزینه در مراحل بعدی جلوگیری کند.
کاهش پرت فوم
قطعات بزرگ و سالم بریدهشده را میتوان در صورت امکان برای قسمتهای کوچکتر استفاده کرد. برنامهریزی مسیر برش نیز مقدار دورریز یونولیت را کاهش میدهد.
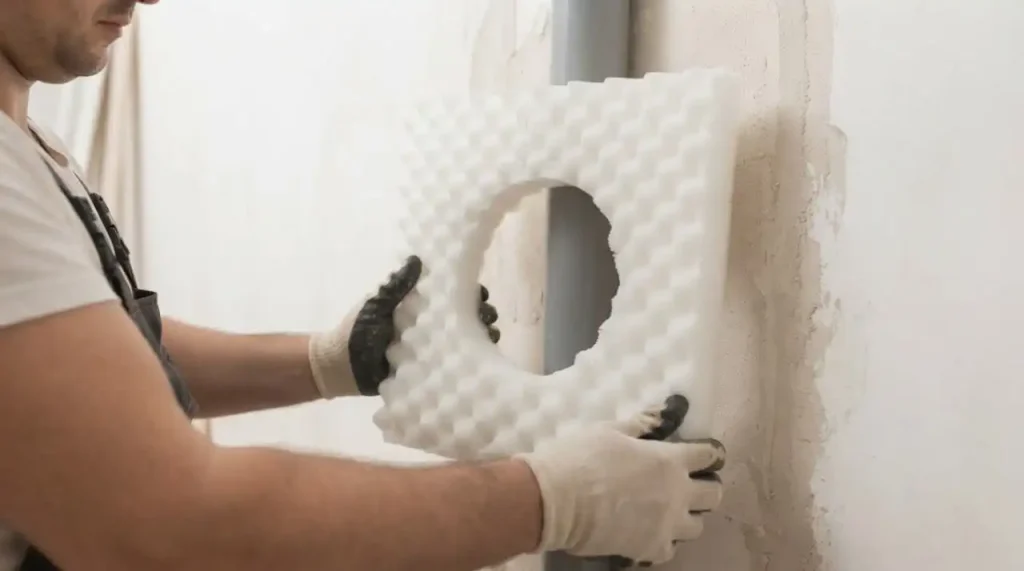
خطاهای رایج هنگام برش یونولیت شانهای
ایجاد سوراخ بزرگتر از نیاز
یکی از رایجترین اشتباهات، ایجاد فضای خالی بیش از اندازه در اطراف لوله است. این کار معمولاً برای سریعترکردن نصب انجام میشود، اما سطح مؤثر فوم را کاهش میدهد.
اندازهگیری قطر اسمی لوله
قطر اسمی الزاماً با قطر خارجی واقعی برابر نیست. پوشش و عایق نیز میتوانند ابعاد نهایی مجموعه را افزایش دهند.
استفاده از تیغ کند
تیغ کند بهجای برش تمیز، فوم را میکشد و خرد میکند. نتیجه چنین کاری معمولاً لبههای نامنظم و کاهش دقت محل عبور لوله است.
برش قبل از جانمایی دقیق
اگر محل لوله بدون کنترل موقعیت روی صفحه علامتگذاری شود، احتمال جابهجایی برش افزایش پیدا میکند. ابتدا باید جانمایی صفحه و لوله مشخص شود.
حذف تعداد زیادی شانه
برش گسترده اطراف رایزر میتواند بخش زیادی از ساختار شانهای را از بین ببرد. چنین کاری باید تا حد امکان محدود شود و فقط قسمت موردنیاز حذف شود.
استانداردها و نکات فنی اجرای یونولیت شانهای
جزئیات اجرای یونولیت شانهای باید با سیستم کف، نوع تأسیسات و دستورالعمل سازنده محصول هماهنگ باشد. نمیتوان یک فاصله یا روش برش را برای تمام انواع یونولیت و همه پروژهها بهعنوان الزام عمومی در نظر گرفت.
در سیستمهای گرمایش از کف، مشخصات لوله، فاصله لولهها، نوع عایق، لایه زیرین و الزامات حرارتی باید همزمان بررسی شوند. چیدمان شانهها نباید باعث تغییر غیرمجاز در مسیر یا شعاع خم لوله شود.
در محل عبور لولههای عمودی نیز باید جزئیات اجرایی کف و حرکت احتمالی لوله در نظر گرفته شود. در صورت وجود الزامات خاص سازهای یا تأسیساتی، نقشههای اجرایی و مشخصات فنی پروژه بر روش عمومی برش اولویت دارند.
سناریوی اجرایی؛ برش یونولیت برای یک رایزر عمودی
فرض کنید یک صفحه یونولیت شانهای در کف ساختمانی نصب میشود و یک لوله عمودی در فاصله مشخصی از دیوار قرار دارد. ابتدا صفحه در موقعیت نهایی قرار میگیرد و فاصله مرکز لوله تا دیوار اندازهگیری میشود.
پس از انتقال این اندازه به صفحه، قطر خارجی لوله و عایق آن مشخص خواهد شد. محدوده برش با یک شابلون یا ابزار اندازهگیری علامتگذاری میشود.
برش از مرکز مشخصشده به سمت محدوده تعیینشده انجام میگیرد. پس از خارجکردن قطعه داخلی، صفحه دوباره در محل قرار میگیرد تا تماس ناخواسته با لوله بررسی شود.
اگر محل عبور مناسب باشد، عملیات نصب ادامه پیدا میکند. چنانچه بخشی از شانهها به لوله برخورد کنند، همان قسمت با یک برش کوچک اصلاح میشود و نیازی به بزرگکردن کل فضای خالی نیست.
چگونه کیفیت برش یونولیت شانهای را کنترل کنیم؟
یک برش استاندارد باید لبههای نسبتاً تمیز، ابعاد کنترلشده و حداقل میزان حذف فوم را داشته باشد. صفحه نیز باید پس از قرارگیری، بدون تغییر شکل غیرضروری در محل خود قرار بگیرد.
اطراف لوله را از نظر تماس، فاصله و آسیب به شانهها بررسی کنید. در صورت مشاهده شکستگی گسترده یا حذف بیش از حد ساختار صفحه، بهتر است قبل از ادامه عملیات وضعیت آن بررسی شود.
کنترل نهایی باید پیش از اجرای لایههای بعدی انجام شود؛ زیرا پس از پوشاندن یونولیت، اصلاح محل برش دشوارتر خواهد بود.
جمعبندی
برش دقیق یونولیت شانهای در محل لولههای عمودی به اندازهگیری صحیح، جانمایی دقیق و استفاده از ابزار مناسب وابسته است. مهمترین هدف، ایجاد فضای کافی برای عبور لوله بدون حذف غیرضروری ساختار شانهای است.
اندازه قطر خارجی لوله، ضخامت عایق، موقعیت رایزر، نوع یونولیت و جزئیات اجرایی کف باید پیش از برش بررسی شوند. استفاده از شابلون، علامتگذاری دقیق و کنترل نهایی نیز میتواند خطای اجرا و میزان پرت فوم را کاهش دهد.
در نهایت، هیچ اندازه ثابتی برای تمام برشها وجود ندارد و ابعاد نهایی باید بر اساس شرایط واقعی نصب و مشخصات فنی محصول تعیین شود. اجرای دقیق همین جزئیات کوچک، کیفیت و نظم کلی سیستم کف را به شکل محسوسی بهبود میدهد.
سوالات متداول
آیا میتوان یونولیت شانهای را با کاتر برید؟
بله، برای بسیاری از صفحات و برشهای معمولی میتوان از کاتر تیز استفاده کرد. نوع ابزار باید با ضخامت و جنس فوم متناسب باشد.
برای برش اطراف لوله باید فضای زیادی ایجاد کرد؟
خیر. فضای برش باید متناسب با ابعاد واقعی لوله و الزامات اجرایی باشد. برش بیش از اندازه میتواند سطح مؤثر یونولیت را کاهش دهد.
آیا قطر اسمی لوله برای تعیین اندازه برش کافی است؟
خیر. قطر خارجی واقعی لوله و در صورت وجود، ضخامت عایق یا روکش باید در نظر گرفته شود.
اگر برش کمی کوچک باشد چه کاری انجام دهیم؟
محل برخورد را مشخص کنید و فقط همان قسمت را بهصورت مرحلهای اصلاح کنید. بزرگکردن یکباره سوراخ معمولاً باعث ایجاد فضای خالی غیرضروری میشود.
آیا استفاده از ابزار حرارتی برای برش یونولیت مناسب است؟
در صورت استفاده از ابزار مخصوص و رعایت الزامات ایمنی، میتواند برای برخی انواع فوم مناسب باشد. تهویه مناسب و رعایت دستورالعمل سازنده ابزار ضروری است.
چگونه از شکستن شانههای یونولیت جلوگیری کنیم؟
تیغ تیز، فشار کنترلشده، علامتگذاری دقیق و برش مرحلهای از شکستن بخشهای اطراف جلوگیری میکند. کشیدن قطعه بریدهشده نیز باید تا حد امکان انجام نشود.
آیا میتوان قطعات بریدهشده یونولیت را دوباره استفاده کرد؟
در صورت سالمبودن قطعه و متناسببودن ابعاد آن با محل موردنظر، امکان استفاده مجدد در برخی قسمتها وجود دارد. قطعات آسیبدیده یا تغییرشکلیافته نباید برای نقاط حساس استفاده شوند.
مهمترین نکته در برش یونولیت شانهای چیست؟
دقت در اندازهگیری و حذف حداقل مقدار لازم از فوم، مهمترین اصل است. برش باید با قطر واقعی لوله و جزئیات اجرایی سیستم هماهنگ باشد.


