انتخاب بهترین ابزار برای برش سوپر فیکس یو به جنس، ضخامت و ابعاد قطعه بستگی دارد، اما برای بیشتر مدلهای فولادی، فرز آهنگری یا سنگ فرز مجهز به صفحه برش فلز، گزینهای سریع و کاربردی محسوب میشود. در کارگاههای مجهز، اره نواری فلزبر نیز برای برش دقیقتر و تمیزتر انتخاب مناسبتری است.
سوپر فیکس یو معمولاً از فولاد یا فولاد دارای پوشش گالوانیزه ساخته میشود و به همین دلیل انتخاب ابزار نامناسب میتواند باعث ایجاد پلیسه، تغییر شکل رزوه، آسیب به پوشش ضدخوردگی یا کاهش کیفیت اتصال شود. هدف از برش نیز اهمیت دارد؛ اگر قطعه قرار است در یک اتصال باربر یا ساپورت صنعتی استفاده شود، دقت برش و حفظ هندسه قطعه اهمیت بیشتری پیدا میکند.
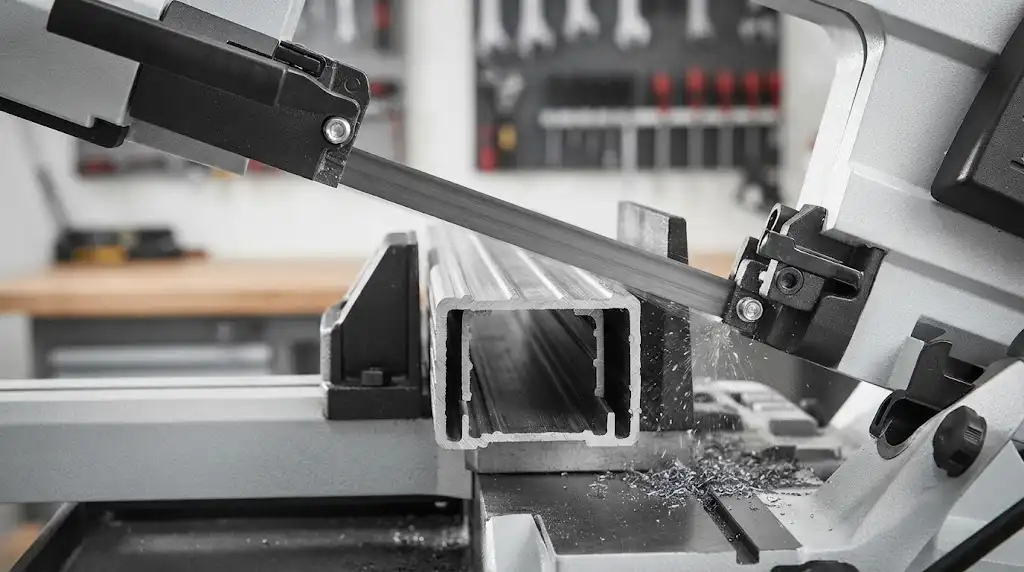
بهترین ابزار برای برش سوپر فیکس یو چیست؟
برای برش سوپر فیکس یو، ابزار مناسب براساس ضخامت و تعداد قطعات انتخاب میشود:
| ابزار | کاربرد مناسب | دقت برش | سرعت |
|---|---|---|---|
| فرز آهنگری | برش سریع و عمومی | متوسط | بالا |
| اره نواری فلزبر | برش دقیق و تعداد بالا | بالا | متوسط |
| اره سردبر | برش صنعتی دقیق | بسیار بالا | بالا |
| اره آهنبر دستی | قطعات نازک و کار محدود | متوسط | پایین |
| قیچی ورقبر | فقط برای قطعات بسیار نازک | محدود | متوسط |
برای بیشتر کارهای کارگاهی، فرز آهنگری با صفحه برش مناسب فلز انتخاب اقتصادی و سریع است؛ در مقابل، برای تولید انبوه و برشهای دقیق، اره نواری یا اره سردبر عملکرد حرفهایتری ارائه میدهد.
سوپر فیکس یو چیست؟
سوپر فیکس یو یک بست فلزی U شکل است که برای مهار و نگهداری لولهها، کابلها و برخی اجزای تأسیساتی روی سازه استفاده میشود. دو سر قطعه معمولاً دارای رزوه هستند تا با مهره و واشر به صفحه، پروفیل یا سایر اجزای نگهدارنده متصل شود.
فرم U شکل باعث میشود نیرو در اطراف لوله توزیع شود. همین ویژگی، این قطعه را به یکی از اجزای متداول در سیستمهای ساپورت و نگهداری لوله تبدیل کرده است.
اگر لازم باشد طول قسمت رزوهدار، ارتفاع یا بخشی از بدنه تغییر کند، عملیات برش باید با دقت انجام شود. برش نادرست میتواند روی نصب مهره، استحکام اتصال یا پوشش محافظ قطعه اثر بگذارد.
چه عواملی در انتخاب ابزار برش تأثیر دارند؟
انتخاب ابزار مناسب فقط به قطر سوپر فیکس یو محدود نمیشود. چند عامل اصلی باید همزمان بررسی شوند.
جنس سوپر فیکس یو
سوپر فیکس یو فولادی، گالوانیزه یا استنلس استیل ممکن است رفتار متفاوتی هنگام برش داشته باشد. سختی متریال و ضخامت آن مستقیماً روی نوع صفحه برش و سرعت عملیات اثر میگذارد.
قطعات فولادی معمولی معمولاً با ابزارهای متداول برش فلز قابل برش هستند. برای استیل ضدزنگ، استفاده از صفحهای که مخصوص Stainless Steel طراحی شده باشد، انتخاب مناسبتری است.
ضخامت میلگرد یا بدنه
هرچه قطر قطعه بیشتر باشد، ابزار قدرتمندتر و صفحه برش مناسبتری نیاز خواهد بود. فشار بیش از اندازه به ابزار نیز میتواند باعث کاهش عمر صفحه و ایجاد برش نامنظم شود.
قطعات نازک معمولاً با سرعت بیشتری بریده میشوند. در مدلهای ضخیم صنعتی، اره نواری یا دستگاه برش تخصصی کنترل بهتری ایجاد میکند.
تعداد برش
برای یک یا دو قطعه، خرید یا استفاده از دستگاه صنعتی بزرگ معمولاً توجیه اقتصادی ندارد. فرز آهنگری در چنین شرایطی میتواند گزینه مناسبی باشد.
وقتی تعداد قطعات به دهها یا صدها عدد میرسد، سرعت و تکرارپذیری اهمیت بیشتری پیدا میکند. در این حالت اره نواری فلزبر یا اره سردبر میتواند بهرهوری بالاتری داشته باشد.
دقت موردنیاز
اگر برش صرفاً برای کوتاهکردن یک قطعه در محل نصب انجام شود، دقت میلیمتری بسیار بالا شاید ضروری نباشد. بااینحال، برش باید صاف، کنترلشده و بدون آسیب جدی به رزوه باشد.
برای تولید تعداد زیادی قطعه با طول یکسان، استفاده از دستگاهی با قابلیت تنظیم طول و توقف مکانیکی مزیت محسوب میشود.
برش سوپر فیکس یو با فرز آهنگری
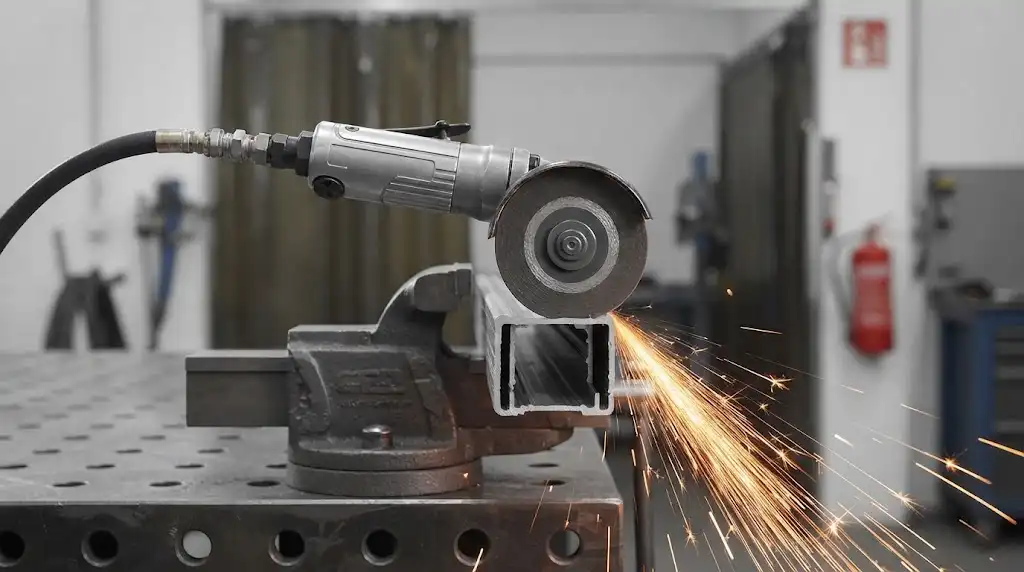
فرز آهنگری یا سنگ فرز یکی از در دسترسترین ابزارها برای برش سوپر فیکس یو است. این دستگاه با نصب صفحه مخصوص برش فلز میتواند انواع قطعات فولادی را در مدت کوتاهی برش دهد.
مزیت اصلی فرز، سرعت و انعطافپذیری آن است. اپراتور میتواند قطعه را در موقعیتهای مختلف قرار دهد و برش را در محل موردنظر انجام دهد.
با وجود این مزایا، کنترل دستگاه اهمیت زیادی دارد. برش آزاد با فشار زیاد میتواند موجب انحراف صفحه، ایجاد پلیسه و تغییر شکل انتهای قطعه شود.
چه صفحهای برای فرز مناسب است؟
برای برش فلز باید از صفحهای استفاده شود که بهطور مشخص برای Cutting Metal طراحی شده باشد. صفحه برش نباید با صفحه ساب یا سنگ سنباده اشتباه گرفته شود.
ضخامت و قطر صفحه نیز باید با ظرفیت دستگاه و مشخصات سازنده هماهنگ باشد. استفاده از صفحه آسیبدیده، ترکخورده یا تاریخمصرفگذشته میتواند خطرناک باشد.
استفاده از اره نواری فلزبر
اره نواری یکی از گزینههای حرفهای برای برش سوپر فیکس یو است. حرکت پیوسته تیغه باعث میشود عملیات برش نسبتاً یکنواخت و کنترلشده انجام شود.
مزیت مهم این روش، امکان ایجاد برشهای تکراری با طول مشابه است. چنین قابلیتی در خطوط تولید ساپورت، کارگاههای ساخت قطعات و پروژههایی که تعداد زیادی سوپر فیکس یو نیاز دارند، ارزش بالایی دارد.
کاهش جرقه و کنترل بهتر نسبت به فرز نیز از دیگر مزایای اره نواری است. البته انتخاب تیغه مناسب و تنظیم سرعت دستگاه براساس جنس قطعه ضروری خواهد بود.
آیا اره آهنبر دستی گزینه مناسبی است؟
برای قطعات نازک و تعداد کم، اره آهنبر دستی میتواند کار را انجام دهد. هزینه پایین و عدم نیاز به برق از مهمترین مزایای آن محسوب میشود.
مشکل اصلی، سرعت پایین و دشواری ایجاد برشهای کاملاً یکنواخت است. در پروژههای صنعتی سنگین، استفاده از ابزار دستی برای تعداد زیاد قطعات معمولاً بهرهوری مناسبی ندارد.
چنانچه ضخامت سوپر فیکس یو کم باشد و فقط یک اصلاح جزئی لازم باشد، این روش همچنان میتواند کاربردی باشد.
اره سردبر؛ انتخاب حرفهای برای برش دقیق
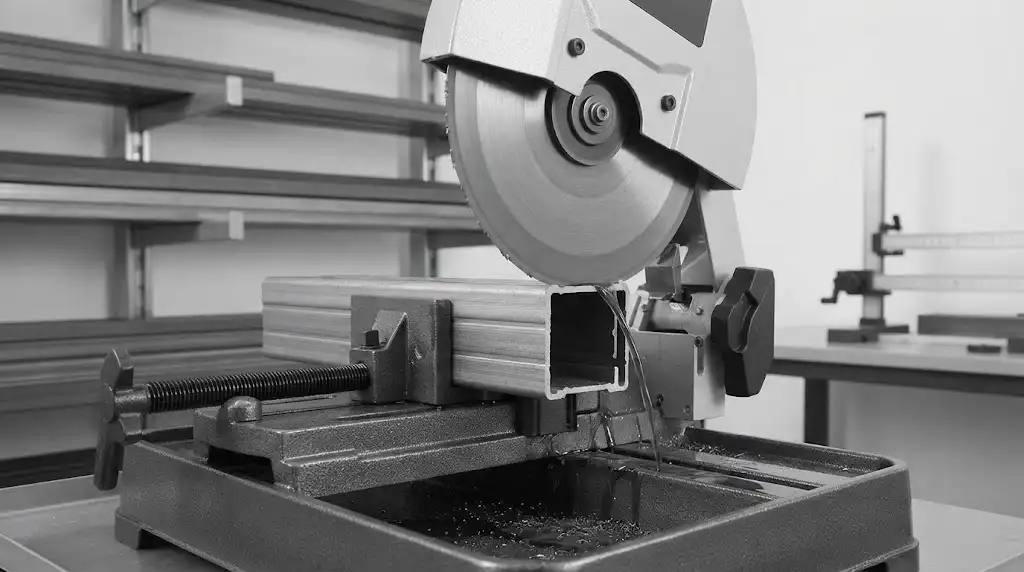
اره سردبر یا Cold Saw برای برش دقیق قطعات فلزی طراحی شده است. این دستگاه میتواند برشهایی صاف و تکرارپذیر ایجاد کند و در محیطهای تولیدی گزینهای حرفهای محسوب میشود.
هزینه تجهیزات و نیاز به تنظیمات مناسب باعث میشود استفاده از آن برای یک پروژه کوچک همیشه اقتصادی نباشد. در مقابل، تولیدکنندگان یا کارگاههایی که بهطور مستمر قطعات فلزی برش میدهند، میتوانند از مزایای آن بهره ببرند.
چرا نباید به رزوه سوپر فیکس یو آسیب زد؟
رزوه محل اتصال مهره است و هرگونه آسیب جدی به آن میتواند مونتاژ قطعه را دشوار کند. برش نزدیک به رزوه بدون محافظت مناسب، احتمال تغییر شکل دندانهها را افزایش میدهد.
یکی از روشهای کاربردی، قرار دادن مهره روی قسمت رزوهدار پیش از برش است؛ البته این کار باید با توجه به نوع قطعه و روش برش انجام شود. پس از عملیات، مهره میتواند به بررسی وضعیت رزوه و رفع برخی پلیسههای سطحی کمک کند.
بهتر است اگر طراحی اجازه میدهد، محل برش از ناحیه رزوهدار فاصله داشته باشد. چنین رویکردی کیفیت اتصال نهایی را بهتر حفظ میکند.
تأثیر برش روی پوشش گالوانیزه
سوپر فیکس یو گالوانیزه دارای پوششی برای افزایش مقاومت در برابر خوردگی است. برش قطعه باعث ایجاد سطحی میشود که پوشش اصلی روی آن وجود ندارد.
این موضوع در محیطهای مرطوب و خورنده اهمیت بیشتری پیدا میکند. پس از برش، بسته به مشخصات پروژه و نوع پوشش، ممکن است نیاز به محافظت مناسب از سطح برش وجود داشته باشد.
نباید بدون بررسی مشخصات محصول، هر نوع رنگ یا پوشش را جایگزین سیستم گالوانیزه دانست. انتخاب ماده ترمیمی باید با شرایط محیط و الزامات پروژه سازگار باشد.
مراحل صحیح برش سوپر فیکس یو
۱. اندازهگیری
ابتدا طول موردنیاز را با ابزار اندازهگیری مناسب مشخص کنید. علامت برش باید کاملاً واضح و قابل مشاهده باشد.
۲. ثابتکردن قطعه
سوپر فیکس یو باید پیش از برش بهدرستی مهار شود. نگهداشتن قطعه با دست هنگام کار با ابزار برقی، روش ایمنی محسوب نمیشود.
۳. انتخاب صفحه
صفحهای را انتخاب کنید که برای جنس قطعه و دستگاه مورد استفاده مناسب باشد. سلامت صفحه نیز پیش از شروع کار بررسی شود.
۴. انجام برش کنترلشده
ابزار را بدون فشار غیرضروری روی خط برش هدایت کنید. واردکردن نیروی زیاد معمولاً باعث افزایش حرارت و کاهش کنترل اپراتور میشود.
۵. پرداخت لبه
بعد از برش، پلیسهها و لبههای تیز باید به شکل مناسب برطرف شوند. این مرحله از آسیب به دست، کابل، عایق یا سایر قطعات مجاور جلوگیری میکند.
۶. کنترل نهایی
طول قطعه، وضعیت رزوه و سلامت بدنه را بررسی کنید. در قطعاتی که قرار است بار مکانیکی قابلتوجهی تحمل کنند، تغییر شکل یا کاهش مقطع نباید نادیده گرفته شود.
۵ راهکار کاربردی برای برش بهتر سوپر فیکس یو
۱. ابزار را براساس تعداد و دقت انتخاب کنید.
برای برش محدود، فرز گزینهای اقتصادی است؛ تولید مداوم به ابزار تخصصیتری نیاز دارد.
۲. محل برش را از رزوه حساس دور نگه دارید.
این کار احتمال آسیب به دندانههای رزوه را کاهش میدهد.
۳. قطعه را محکم مهار کنید.
ثابتکردن مناسب، هم کیفیت برش را بهتر میکند و هم کنترل ابزار را افزایش میدهد.
۴. لبه برش را پس از عملیات پرداخت کنید.
پلیسه باقیمانده میتواند هنگام نصب مشکل ایجاد کند یا به تجهیزات مجاور آسیب بزند.
۵. پوشش محافظ را پس از برش بررسی کنید.
برای قطعات گالوانیزه، سطح بریدهشده در محیط خورنده نیازمند توجه بیشتری است.
خطاهای رایج هنگام برش سوپر فیکس یو
استفاده از صفحه ساب به جای صفحه برش یکی از اشتباهات متداول است. این دو صفحه برای عملکردهای متفاوت طراحی شدهاند و نباید بدون توجه به مشخصات سازنده جایگزین یکدیگر شوند.
فشار بیش از حد روی فرز نیز خطای دیگری است که کیفیت برش را کاهش میدهد. اجازه دهید ابزار با سرعت و فشار مناسب کار کند تا کنترل بهتری روی مسیر برش داشته باشید.
نادیدهگرفتن پلیسهها هم میتواند کیفیت نصب را کاهش دهد. یک لبه تیز ممکن است به عایق لوله یا کابلهای نزدیک آسیب برساند.
برش چندین قطعه بدون اندازهگیری مجدد نیز احتمال خطای تجمعی ایجاد میکند. برای تولید تعداد بالا، استفاده از شابلون، استاپ یا سیستم اندازهگیری تکرارپذیر منطقیتر است.
نکات ایمنی هنگام استفاده از ابزار برش
کار با فرز و دستگاههای برش فلز به تجهیزات حفاظت فردی مناسب نیاز دارد. عینک یا محافظ صورت، دستکش مناسب کار مکانیکی، محافظ شنوایی در محیطهای پرصدا و لباس کار مناسب از الزامات مهم هستند.
محافظ دستگاه نیز نباید برداشته شود. همچنین صفحه برش باید از نظر ترک، شکستگی یا آسیب ظاهری کنترل شود.
جرقههای ناشی از برش میتوانند مواد قابلاشتعال اطراف را مشتعل کنند. بنابراین پیش از شروع کار باید محیط از نظر مواد قابلاشتعال، کابلها، مواد شیمیایی و سایر خطرات احتمالی بررسی شود.
در کارگاههای حرفهای، دستورالعمل سازنده دستگاه و الزامات ایمنی محل کار باید مرجع اصلی باشد.
سناریوی اجرایی؛ انتخاب ابزار برای یک پروژه صنعتی
فرض کنید یک کارگاه باید ۲۰۰ عدد سوپر فیکس یو را برای نصب روی خطوط لوله آماده کند. قطعات از فولاد گالوانیزه ساخته شدهاند و لازم است بخشی از طول آنها اصلاح شود.
استفاده از اره آهنبر دستی در چنین شرایطی زمان زیادی میگیرد. فرز آهنگری سرعت بیشتری دارد، اما تکرارپذیری طول برش به مهارت اپراتور وابسته خواهد بود.
اگر این عملیات بهصورت مستمر انجام شود، اره نواری فلزبر میتواند انتخاب منطقیتری باشد. ایجاد استاپ ثابت، تنظیم تیغه مناسب و کنترل ابعاد قطعه باعث میشود خروجی یکنواختتری به دست آید.
پس از برش نیز باید وضعیت رزوه، پلیسه و پوشش سطح کنترل شود. چنین فرآیندی، کیفیت قطعات آماده نصب را به شکل محسوسی افزایش میدهد.
آیا برش سوپر فیکس یو در محل نصب توصیه میشود؟
گاهی اصلاح ابعاد در محل نصب اجتنابناپذیر است، اما اگر تعداد قطعات زیاد باشد بهتر است عملیات در محیط کنترلشده کارگاهی انجام شود.
کارگاه امکان استفاده از گیره، میز کار، ابزار اندازهگیری و تجهیزات مناسبتر را فراهم میکند. همین شرایط باعث کاهش خطای اندازهگیری و افزایش کیفیت برش میشود.
در محل پروژه نیز باید پس از هر برش، شرایط نصب و سلامت قطعه بررسی شود. بهخصوص در ساپورتهایی که وظیفه تحمل بار دارند، نباید بدون ارزیابی مهندسی مقطع اصلی قطعه کاهش داده شود.
جمعبندی
بهترین ابزار برای برش سوپر فیکس یو به نوع متریال، ضخامت، تعداد قطعات و میزان دقت موردنیاز بستگی دارد. فرز آهنگری با صفحه برش مناسب فلز برای بسیاری از کارهای عمومی و پروژههای محدود انتخابی سریع و اقتصادی است، درحالیکه اره نواری فلزبر و اره سردبر برای تولید پرتعداد و برش دقیقتر گزینههای حرفهایتری هستند.
محل برش، وضعیت رزوه، ضخامت قطعه و پوشش گالوانیزه باید پیش از عملیات بررسی شوند. استفاده از ابزار مناسب، ثابتکردن قطعه، رعایت اصول ایمنی و پرداخت لبهها نیز کیفیت نهایی اتصال را افزایش میدهد.
اگر سوپر فیکس یو بخشی از یک سیستم ساپورت باربر باشد، هرگونه تغییر در ابعاد یا مقطع باید با مشخصات فنی و الزامات طراحی پروژه سازگار باشد. در چنین کاربردهایی، سرعت برش نباید جایگزین دقت و کنترل کیفیت شود.
سوالات متداول
بهترین ابزار برای برش سوپر فیکس یو چیست؟
برای بیشتر برشهای عمومی، فرز آهنگری مجهز به صفحه برش مناسب فلز گزینهای سریع و کاربردی است. در تولید انبوه، اره نواری یا اره سردبر دقت و تکرارپذیری بیشتری ارائه میکنند.
آیا میتوان سوپر فیکس یو را با اره آهنبر برید؟
بله، برای مدلهای نازک و تعداد کم امکان استفاده از اره دستی وجود دارد. سرعت این روش پایینتر است و برای تولید صنعتی پرتعداد گزینه مناسبی نیست.
آیا برش سوپر فیکس یو گالوانیزه مشکلی ایجاد میکند؟
برش، پوشش گالوانیزه را در سطح مقطع از بین میبرد. در محیطهای خورنده باید سطح برش براساس مشخصات پروژه و سیستم محافظت در برابر خوردگی، به شکل مناسب محافظت شود.
چگونه از آسیب به رزوه سوپر فیکس یو جلوگیری کنیم؟
بهتر است محل برش تا حد امکان از بخش رزوهدار فاصله داشته باشد و قطعه هنگام برش بهخوبی مهار شود. پس از عملیات نیز وضعیت دندانههای رزوه باید کنترل شود.
آیا فرز برای برش تعداد زیادی سوپر فیکس یو مناسب است؟
فرز میتواند سرعت بالایی داشته باشد، اما یکنواختی برش به اپراتور وابسته است. برای تعداد زیاد قطعات با ابعاد یکسان، اره نواری یا دستگاه برش صنعتی معمولاً انتخاب مناسبتری است.
بعد از برش سوپر فیکس یو چه کاری باید انجام شود؟
لبههای تیز و پلیسهها باید بهصورت مناسب برطرف شوند. سپس طول قطعه، سلامت رزوه، تغییر شکل احتمالی و وضعیت پوشش سطح بررسی شود.
آیا میتوان هر صفحهای را روی فرز برای برش سوپر فیکس یو استفاده کرد؟
خیر. صفحه باید برای برش فلز، با جنس قطعه و مشخصات دستگاه سازگار باشد. استفاده از صفحه نامناسب یا آسیبدیده میتواند خطرناک باشد.
آیا کاهش طول سوپر فیکس یو روی استحکام آن تأثیر دارد؟
بسته به محل و میزان برش، ممکن است عملکرد مکانیکی قطعه تغییر کند. اگر بست نقش باربر یا بخشی از یک سیستم ساپورت صنعتی را داشته باشد، تغییر ابعاد باید با الزامات طراحی و ظرفیت موردنیاز تطبیق داده شود.


